

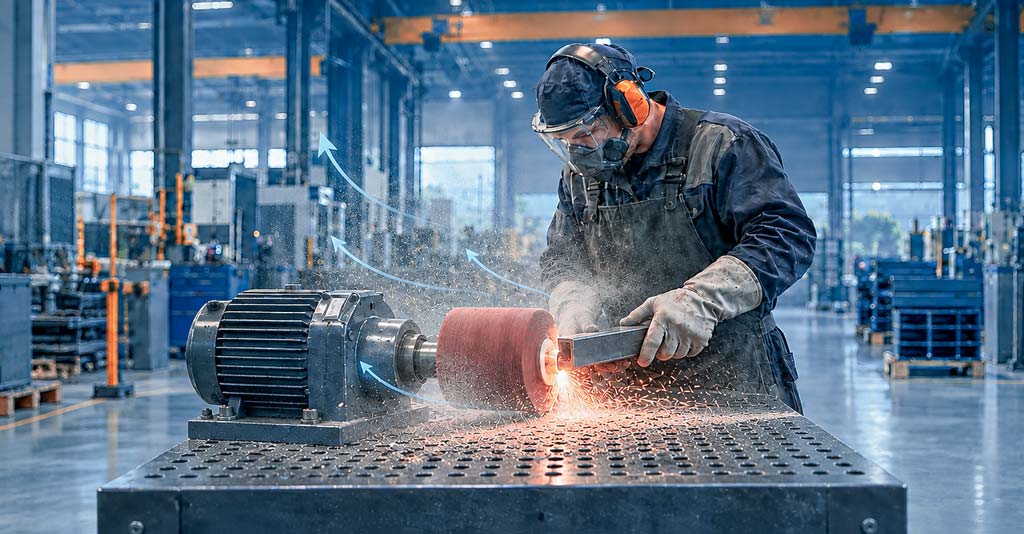
Endüstriyel toz kontrolü, üretim alanlarının yalnızca daha temiz görünmesini sağlayan bir uygulama değildir. Taşlama, zımparalama, polisaj, lazer ve plazma kesim, kumlama, döküm, kompozit işleme ve malzeme transferi gibi birçok endüstriyel proses sırasında farklı özelliklerde partiküller ortaya çıkabilir. Kontrol altına alınmayan bu kirleticiler; çalışanların maruziyetini, çalışma ortamının hava kalitesini, ekipmanların çalışma koşullarını ve bazı proseslerde yangın veya patlama güvenliğini etkileyebilir.
Ancak bütün endüstriyel tozlar aynı özelliklere sahip değildir. İnce metal partikülleri, aşındırıcı kumlama tozu, lifsi kompozit tozu veya kıvılcım taşıyan taşlama partikülleri için aynı emiş ve filtrasyon yöntemi uygun olmayabilir. Bu nedenle etkili bir sistem tasarımının ilk adımı yalnızca filtre kapasitesini belirlemek değil; tozun kaynağını, özelliklerini ve proses koşullarını doğru tanımlamaktır.
Bu rehberde endüstriyel tozların İSG açısından önemini, farklı üretim proseslerinde ortaya çıkan toz türlerini ve uygun endüstriyel toz emme sisteminin belirlenmesinde dikkate alınması gereken temel kriterleri ele alıyoruz.
Endüstriyel Toz Kontrolü Neden İSG Açısından Önemlidir?
 Endüstriyel proseslerde oluşan tozların oluşturduğu risk; işlenen malzemeye, partikül boyutuna, havaya yayılma biçimine, konsantrasyona ve maruziyet süresine göre değişebilir. Daha büyük ve ağır partiküller nispeten hızlı çökerken, ince partiküller hava hareketleriyle üretim alanının daha geniş bölümlerine taşınabilir.
Bu nedenle yalnızca zeminde veya makine üzerinde görülen toz miktarına bakmak yeterli değildir. Üretim sırasında oluşan ve gözle kolayca fark edilmeyen ince partiküller de çalışma havasına karışabilir.
Çalışan Maruziyetinin Azaltılması
Toz kontrolünde temel mühendislik yaklaşımlarından biri, kirleticiyi mümkün olduğunca oluştuğu noktaya yakın bölgede yakalamaktır. Böylece partiküllerin çalışma alanına yayılması ve
çalışanların solunum bölgesine ulaşması sınırlandırılabilir.
Lokal emişli çalışma masaları, proses davlumbazları, makine kabinlerinden yapılan emişler ve merkezi kanal sistemleri bu yaklaşımın farklı örnekleridir. Kullanılacak yöntemin kirleticinin hareket yönüne ve proses geometrisine uygun olması gerekir.
Üretim Alanına Yayılımın Önlenmesi
Kaynağında yakalanmayan toz; hava hareketleri, çalışan trafiği ve diğer makinelerin oluşturduğu akımlar nedeniyle proses noktasından uzaklaşabilir. Başlangıçta tek bir çalışma istasyonunda oluşan kirletici böylece daha geniş bir üretim alanının hava kalitesini etkileyebilir.
Bu nedenle teknik olarak mümkün olan uygulamalarda tozun tüm ortama yayılmasını beklemek yerine lokal emiş öncelikle değerlendirilmelidir.
Makine ve Ekipmanların Korunması
İnce partiküller zaman içerisinde makinelerin, elektrik panolarının, sensörlerin ve üretim ekipmanlarının üzerinde birikebilir. Yoğun tozlu çalışma ortamlarında bu birikimler temizlik ve bakım ihtiyacını artırabilir.
Düzenli endüstriyel temizlik gerekli olmakla birlikte, sonradan yapılan temizlik kirleticinin üretim sırasında havaya yayılmasını önlemez. Daha sürdürülebilir yaklaşım, tozu mümkün olduğunca oluştuğu aşamada kontrol etmektir.
Yangın ve Toz Patlaması Riskleri
Her endüstriyel toz yanıcı veya patlayıcı değildir. Bununla birlikte bazı metal, organik, plastik veya kimyasal kaynaklı ince partiküller uygun koşullar oluştuğunda ek yangın veya patlama tehlikeleri meydana getirebilir.
Bu nedenle filtre sistemi seçilirken yalnızca hava debisi ve filtre alanı değil; tozun özellikleri, proses sıcaklığı, kıvılcım oluşumu ve olası tutuşturucu kaynaklar da değerlendirilmelidir.
Tozun Türü ve Kaynağı Sistem Seçimini Neden Değiştirir?
Bir toz toplama sisteminin başarılı olabilmesi için kullanılan emiş ve filtre teknolojisinin prosesle uyumlu olması gerekir. Örneğin operatörün hemen önünde oluşan taşlama tozunun kontrolü ile kapalı bir lazer kesim tablasından çıkan ince metal partiküllerinin filtrasyonu aynı mühendislik problemi değildir.
Benzer şekilde kumlama sırasında oluşan aşındırıcı partiküller, kompozit işlemede ortaya çıkan lifsi tozlar veya kıvılcım taşıyan metal partikülleri filtre sistemini farklı biçimlerde etkileyebilir. Bu durum ise farklı sistemlerin veya kombine sistemlerin projelendirilmesine sebep olur.
Partikül Boyutu ve Yapısı
Daha iri ve ağır partiküller hızlı çökerken, daha ince partiküller hava akımlarıyla taşınabilir. Lifsi, aşındırıcı veya yapışkan tozlar da filtre yüzeyinde farklı davranabilir. Bu nedenle filtre medyası ve emiş yöntemi partikül özellikleri dikkate alınarak belirlenmelidir.
Aşındırıcı Tozlar
Kumlama, döküm ve bazı yüzey işleme uygulamalarında partiküller kanal ve filtre ekipmanlarını aşındırabilir. Yoğun ve ağır tozlarda ana filtrenin önünde siklonik ayırıcı gibi bir ön ayırma kademesi kullanılması, ana filtreye ulaşan partikül yükünün azaltılmasına yardımcı olabilir.
Bu amaçla FRESHWELD VORTEX Siklonik Toz Ayırıcı gibi sistemler uygun proseslerde ön filtrasyon amacıyla değerlendirilebilir.
Kıvılcım ve Sıcak Partiküller
Taşlama, kesme ve benzeri metal işleme uygulamalarında emiş hattına sıcak veya kıvılcım taşıyan partiküller girebilir. Bu tür proseslerde standart kuru filtre çözümünün otomatik olarak uygun olduğu varsayılmamalı; gerektiğinde ön ayırma, kıvılcım kontrolü veya farklı filtrasyon teknolojileri değerlendirilmelidir.
Proses Bazlı Toz Kontrolü ve Uygun Sistem Yaklaşımları
Taşlama, Zımpara, Polisaj ve Parlatma
 Taşlama ve yüzey işleme uygulamalarında toz çoğunlukla operatörün hemen önünde ve açık bir çalışma alanında oluşur. Taşlama diski veya polisaj ekipmanı tarafından hızlandırılan partiküller farklı yönlere yayılabilir.
Bu nedenle bu tip manuel uygulamalarda en etkili yaklaşımlardan biri, kirleticiyi çalışma yüzeyine mümkün olduğunca yakın noktadan emmektir. Parçanın masa üzerinde işlendiği uygulamalarda alttan veya arkadan emiş, partiküllerin operatör bölgesine ulaşmadan kontrol edilmesine yardımcı olabilir.
FRESHWELD KTF PRO Alttan Emişli Taşlama Masası; taşlama, polisaj, parlatma ve finisaj işlemlerinde oluşan partiküllerin çalışma alanında yakalanmasına yönelik entegre bir çözüm olarak değerlendirilebilir.
Lazer ve Plazma Kesim
 Lazer ve plazma kesim proseslerinde yüksek sıcaklık etkisiyle çok ince metal partikülleri ve duman benzeri kirleticiler oluşabilir. Büyük kesim tablalarında ve sürekli üretim yapan makinelerde bu partiküller filtre sistemi üzerinde yüksek bir yük oluşturabilir.
Bu uygulamalarda emiş çoğunlukla doğrudan kesim tablası veya makine kabini üzerinden yapılır. Kirli hava kanal sistemiyle merkezi filtre ünitesine taşınır.
FRESHWELD Pulsatron Compact kartuş filtre sistemleri, lazer ve plazma kesim dahil yoğun kuru toz oluşturan endüstriyel proseslerde merkezi filtrasyon çözümü olarak değerlendirilebilir.
Sistem kapasitesi belirlenirken yalnızca lazer veya plazma kaynağının gücü değil; kesim tablasının ölçüsü, makinenin emiş yapısı, işlenen malzeme ve üretim yoğunluğu birlikte dikkate alınmalıdır.
Kumlama ve Aşındırıcı Yüzey İşleme
 Kumlama proseslerinde hem kullanılan abrasif medya hem de yüzeyden ayrılan partiküller emiş sistemine taşınabilir. Bu nedenle kumlama tozu, birçok standart proses tozuna göre daha yoğun ve aşındırıcı olabilir.
Yoğun uygulamalarda ağır partiküllerin ana filtreye ulaşmadan önce ayrıştırılması avantaj sağlayabilir. Bu amaçla VORTEX Siklon ile Pulsatron Compact Mini gibi kartuş filtre sistemleri proses koşullarına göre birlikte değerlendirilebilir.
Döküm, Çapak Alma ve Çok Noktalı Metal İşleme
 Dökümhaneler, çapak alma istasyonları, bileme ve kuru metal işleme tesislerinde kirletici çoğu zaman tek bir noktadan oluşmaz. Aynı üretim alanında birden fazla makine bulunuyorsa, her noktada bağımsız filtre kullanmak yerine merkezi toz toplama sistemi daha uygun olabilir.
Merkezi sistemlerde farklı proses noktalarından alınan kirli hava ortak kanal hattıyla filtre ünitesine taşınır. Bu tür uygulamalarda filtre kapasitesi kadar kanal tasarımı, emiş noktalarının yerleşimi ve eş zamanlı çalışan istasyon sayısı da önemlidir.
Kompozit, Cam Elyafı ve Karbon Fiber
 Cam elyafı, karbon fiber ve diğer kompozit malzemelerin kesilmesi veya zımparalanması sırasında ince ve lifsi partiküller oluşabilir. Bu partiküllerin davranışı klasik metal taşlama tozlarından farklı olabileceği için sistem seçimi işlenen kompozit malzemeye göre yapılmalıdır.
Manuel zımpara veya taşlama proseslerinde alttan emişli çalışma masaları ve lokal emiş sistemleri değerlendirilebilir. Ancak kullanılan reçine, fiber tipi, partikül özellikleri ve malzemenin yanıcılık davranışı bilinmeden yalnızca “kompozit tozu” tanımına göre filtre seçimi yapılmamalıdır.
Kompozit İşleme Uygulamalarında Toz ve Gaz Emisyon Kontrolü yazımızı inceleyebilirsiniz : https://www.freshweld.com.tr/tr/isg-uygulama-alanlari/kompozit-isleme-toz-duman-emme/
Kıvılcımlı Prosesler ve Islak Filtrasyon
 Bazı taşlama, parlatma ve metal işleme uygulamalarında yüksek miktarda sıcak partikül veya kıvılcım oluşabilir. Bu tür proseslerde kuru kartuş filtrasyonuna alternatif olarak, proses koşullarına bağlı biçimde ıslak filtrasyon sistemleri değerlendirilebilir.
FRESHWELD IDRODUST Compact, kirli havadaki toz ve partikülleri su ile temas ettirerek ayrıştıran hidrodinamik bir wet scrubber sistemidir. Özellikle kıvılcımlı veya kuru filtrasyonun uygun olmadığı bazı uygulamalarda alternatif çözüm olarak değerlendirilebilir.
Bununla birlikte tozun suyla reaksiyonu, kimyasal özellikleri ve oluşacak çamurun yönetimi de sistem seçiminden önce incelenmelidir.
Genel Ortama Yayılmış Toz ve İnce Partiküller
Bazı üretim tesislerinde kirletici tek bir sabit noktadan oluşmaz. Büyük parçaların işlendiği veya çalışma istasyonlarının sürekli değiştiği üretim alanlarında bütün kirleticileri lokal emişle yakalamak mümkün olmayabilir.
Bu tür durumlarda genel ortam havasını sürekli filtreleyen sistemler lokal emişi destekleyebilir.
FRESHWELD NOVUS Compact F, endüstriyel toz, duman, aerosol ve ince partiküllerin ortam havasından ayrıştırılmasına yönelik çok kademeli bir hava temizleme çözümüdür.
Genel ortam filtrasyonu, kirleticinin kaynağında yakalanabildiği uygulamalarda lokal emişin yerine değil, onu destekleyen bir çözüm olarak değerlendirilmelidir.
Hangi Toz İçin Hangi Sistem Yaklaşımı?
Aşağıdaki tablo, yaygın endüstriyel prosesler için temel bir yönlendirme sunmaktadır. Nihai sistem seçimi, gerçek proses ve saha koşulları değerlendirilerek yapılmalıdır.
| Proses / Toz Kaynağı | Temel Özellik | Kontrol Yaklaşımı | FRESHWELD Çözümü |
|---|---|---|---|
| Taşlama, zımpara, polisaj | Kaba ve ince partikül, kıvılcım | Kaynağında / alttan emiş | KTF PRO |
| Lazer ve plazma kesim | İnce metal partikülleri | Tabla emişi + merkezi kartuş filtre | Pulsatron Compact |
| Kumlama | Ağır ve aşındırıcı partiküller | Ön ayırma + kartuş filtrasyon | VORTEX + Pulsatron Compact |
| Döküm ve çok noktalı metal işleme | Yüksek ve dağınık toz yükü | Merkezi toz toplama | Pulsatron Compact |
| Kompozit işleme | İnce veya lifsi partikül | Proses bazlı lokal veya merkezi emiş | KTF PRO / Merkezi Sistem |
| Kıvılcımlı özel prosesler | Sıcak partiküller | Ön ayırma veya uygun ise ıslak filtrasyon | IDRODUST Compact |
| Genel ortama yayılan partiküller | Dağınık kirletici kaynakları | Destekleyici ortam filtrasyonu | NOVUS Compact F |
Tablo doğrudan ürün seçimi yapmak için değil, doğru teknik yaklaşımı belirlemek için başlangıç noktası olarak kullanılmalıdır. Aynı proses farklı malzemeler veya farklı üretim yoğunluklarında çalıştırıldığında sistem gereksinimleri değişebilir.

Doğru Toz Toplama Sistemini Seçerken Nelere Dikkat Edilmeli?
Bir toz toplama sistemi yalnızca hava debisine veya filtre sınıfına göre seçilmemelidir. Aşağıdaki temel kriterler birlikte değerlendirilmelidir:
- Proses: Tozun hangi makine veya üretim işlemi sırasında oluştuğu belirlenmelidir.
- İşlenen malzeme: Metal, kompozit, plastik veya abrasif malzemeler farklı partikül özellikleri oluşturabilir.
- Partikül karakteri: İnce, kaba, lifsi, aşındırıcı veya yapışkan yapı filtre teknolojisini etkiler.
- Üretim yoğunluğu: Sürekli çalışan prosesler ile dönemsel uygulamaların filtre yükü aynı değildir.
- Kıvılcım ve sıcaklık: Sıcak partikül bulunan proseslerde ilave güvenlik önlemleri gerekebilir.
- Emiş mimarisi: Lokal, alttan, kabin üzerinden veya merkezi emiş seçenekleri proses geometrisine göre belirlenmelidir.
Filtre temizleme yöntemi, bakım erişimi ve toplanan tozun nasıl uzaklaştırılacağı da sistemin işletme maliyetleri ve kullanılabilirliği açısından dikkate alınmalıdır.
Temel prensip şudur: önce proses ve kirletici tanımlanmalı, ardından uygun emiş ve filtrasyon teknolojisi seçilmelidir.
Sonuç: Doğru Toz Kontrolü Prosesi Anlamakla Başlar
Endüstriyel tozların kontrolü yalnızca bir filtre ünitesi seçmekten ibaret değildir. Etkili bir çözüm; kirleticinin kaynağını, tozun özelliklerini, üretim koşullarını ve çalışanların maruziyetini birlikte ele almalıdır.
Taşlama istasyonunda doğru çözüm kaynağında emiş olabilirken, lazer kesim hattında merkezi kartuş filtre, aşındırıcı tozlarda ön ayırma, bazı özel proseslerde ise ıslak filtrasyon gerekebilir. Bu nedenle sistem seçiminde “hangi cihaz?” sorusundan önce “hangi kirletici, nerede ve nasıl oluşuyor?” sorusu cevaplanmalıdır.
Teknik Ekibimizle İletişime Geçin, Size Uygun Ürünü Birlikte SeçelimEndüstriyel Toz Kontrolü Hakkında Sık Sorulan Sorular
Her endüstriyel toz için aynı filtre kullanılabilir mi?
Hayır. Partikül boyutu, aşındırıcılık, lif yapısı, sıcaklık, kıvılcım ve diğer proses özellikleri uygun filtrasyon teknolojisini değiştirebilir.
Toz kaynağında emiş neden önemlidir?
Kirleticinin oluştuğu noktaya yakın bölgede yakalanması, partiküllerin üretim alanına yayılmasını ve çalışanların solunum bölgesine ulaşmasını azaltmaya yardımcı olur.
Lokal emiş mi, merkezi sistem mi kullanılmalıdır?
Tek veya sınırlı sayıdaki çalışma noktasında lokal sistemler uygun olabilir. Birden fazla makine veya proses noktasının bulunduğu tesislerde ise merkezi toz toplama sistemi değerlendirilebilir.
Genel ortam filtrasyonu lokal emişin yerine geçer mi?
Her zaman değil. Kirleticinin kaynağında yakalanabildiği proseslerde lokal emiş öncelikli olarak değerlendirilmelidir. Ortam hava filtrasyonu ise dağınık veya lokal sistemlerden kaçan partiküllerin kontrolünü destekleyebilir.
Kuru kartuş filtre mi, ıslak filtre mi kullanılmalıdır?
Bu karar yalnızca toz miktarına göre verilemez. Tozun fiziksel ve kimyasal özellikleri, kıvılcım oluşumu, suyla reaksiyonu ve proses güvenliği birlikte değerlendirilmelidir.
Üretim Prosesiniz İçin Uygun Toz Kontrol Sistemini Belirleyin
Her üretim tesisinin proses yapısı, kullanılan malzemeler ve toz oluşum koşulları farklıdır. Bu nedenle doğru çözümün belirlenmesi için uygulamanın teknik olarak değerlendirilmesi gerekir.
FRESHWELD; lokal emiş sistemlerinden merkezi kartuş filtrelere, siklonik ön ayırıcılardan hidrodinamik filtrasyon ve ortam hava temizleme çözümlerine kadar farklı proseslere yönelik endüstriyel toz emme ve filtrasyon sistemleri sunmaktadır.
Teknik Ekibimizle İletişime Geçin, Size Uygun Ürünü Birlikte Seçelim